Como evitar porosidade no alumínio (TIG e MIG)
A porosidade é o defeito mais comum na soldagem de alumínio e está quase sempre relacionada à contaminação por hidrogênio. Entender e controlar cada fonte desse gás é a chave para obter cordões sãos.
Por que o alumínio é suscetível à porosidade?
O alumínio líquido dissolve grandes quantidades de hidrogênio. Ao solidificar rapidamente, o gás não consegue escapar e forma poros internos que comprometem a resistência mecânica e a estanqueidade da junta.
Fontes de contaminação e como eliminá-las
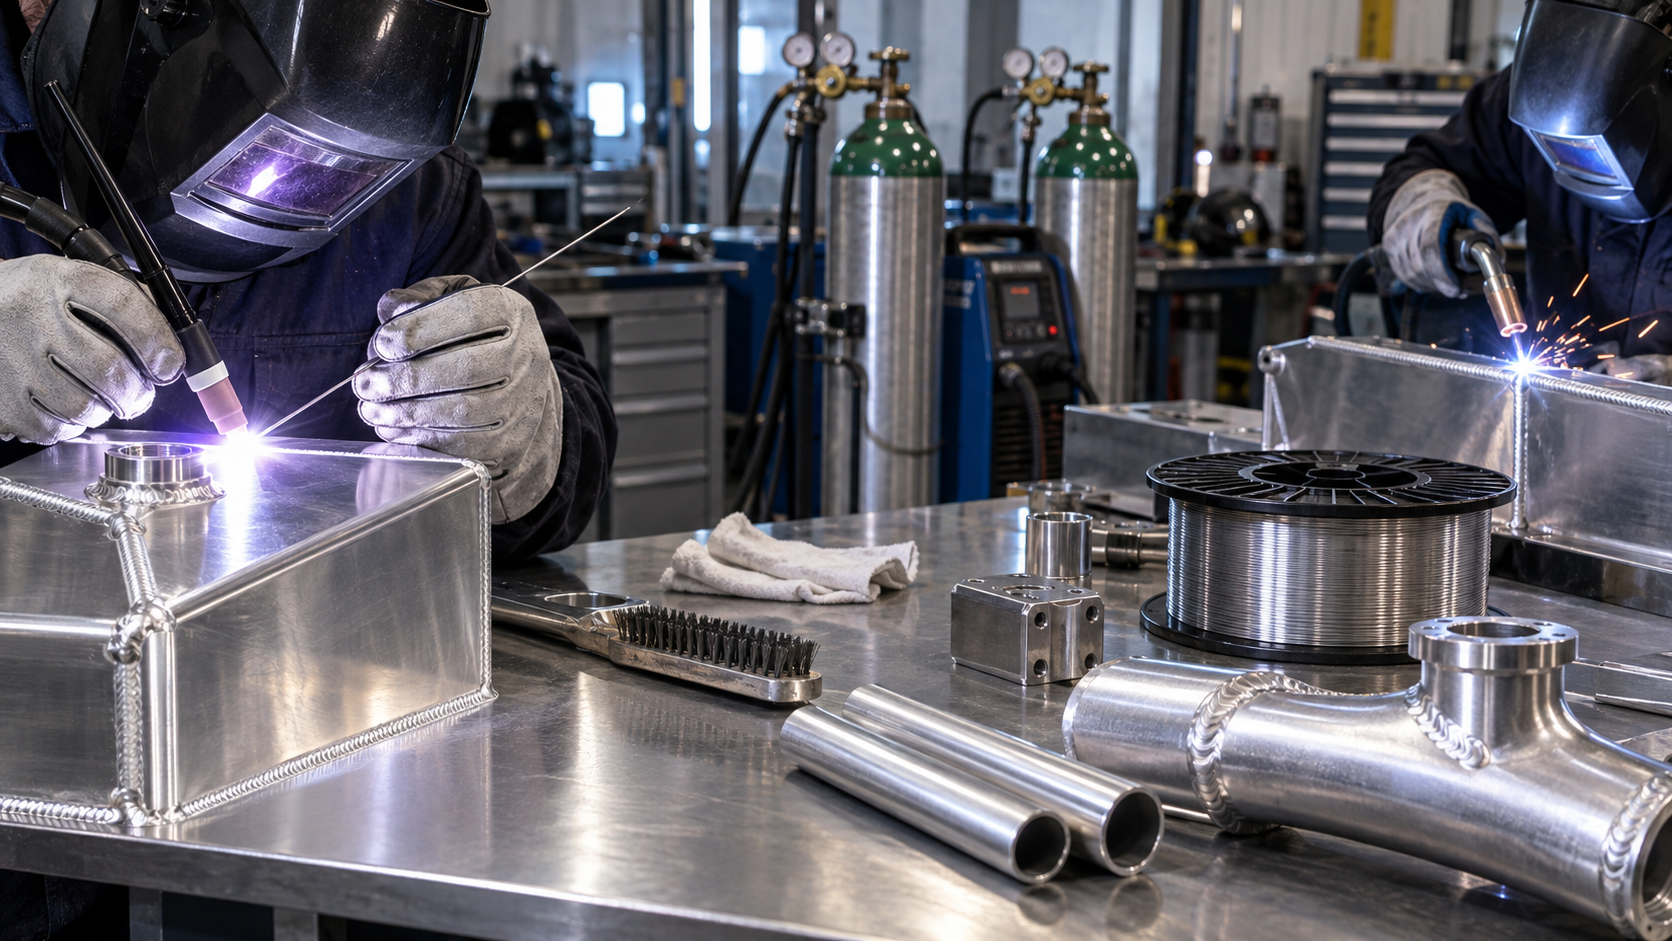
- Óxido superficial (Al₂O₃): Escove com escova de aço inox exclusiva para alumínio antes de soldar. Nunca use a mesma escova de outros materiais.
- Umidade: Seque varetas e arames em estufa (70–80 °C por 2h) se ficarem expostos ao ar úmido. Armazene em local seco.
- Graxa e óleos: Degrease com acetona ou álcool isopropílico antes de soldar.
- Gás de proteção contaminado: Use argônio puro de alta pureza (≥99,99%). Verifique mangueiras e conexões por vazamentos.
- Tocha suja (TIG): Troque a vareta de tungstênio se estiver contaminada. Limpe a tocha regularmente.
Regulagem para TIG
- Corrente alternada (CA) para alumínio — o ciclo positivo remove o óxido.
- Tungstênio puro ou com zircônio para CA.
- Vazão de argônio: 8–12 L/min dependendo do bocal.
Regulagem para MIG (GMAW)
- Argônio puro como gás de proteção.
- Pistola "push" (empurrar) em vez de "pull" para evitar emaranhamento do arame mole.
- Velocidade de arame e tensão calibradas para transferência por spray.
A MJV Soldas fornece varetas ER4043 e ER5356 para TIG/MIG em alumínio, com certificação de qualidade.